耐磨自润滑改性
针对高载荷、高线速度的滑动摩擦工况,通过 PTFE、石墨、二硫化钼与碳纤复配,降低摩擦系数与体积磨损率,实现无油自润滑运行。
- 摩擦系数可调至 0.20 以下
- 体积磨损率显著下降
- 免加油维护,减少停机
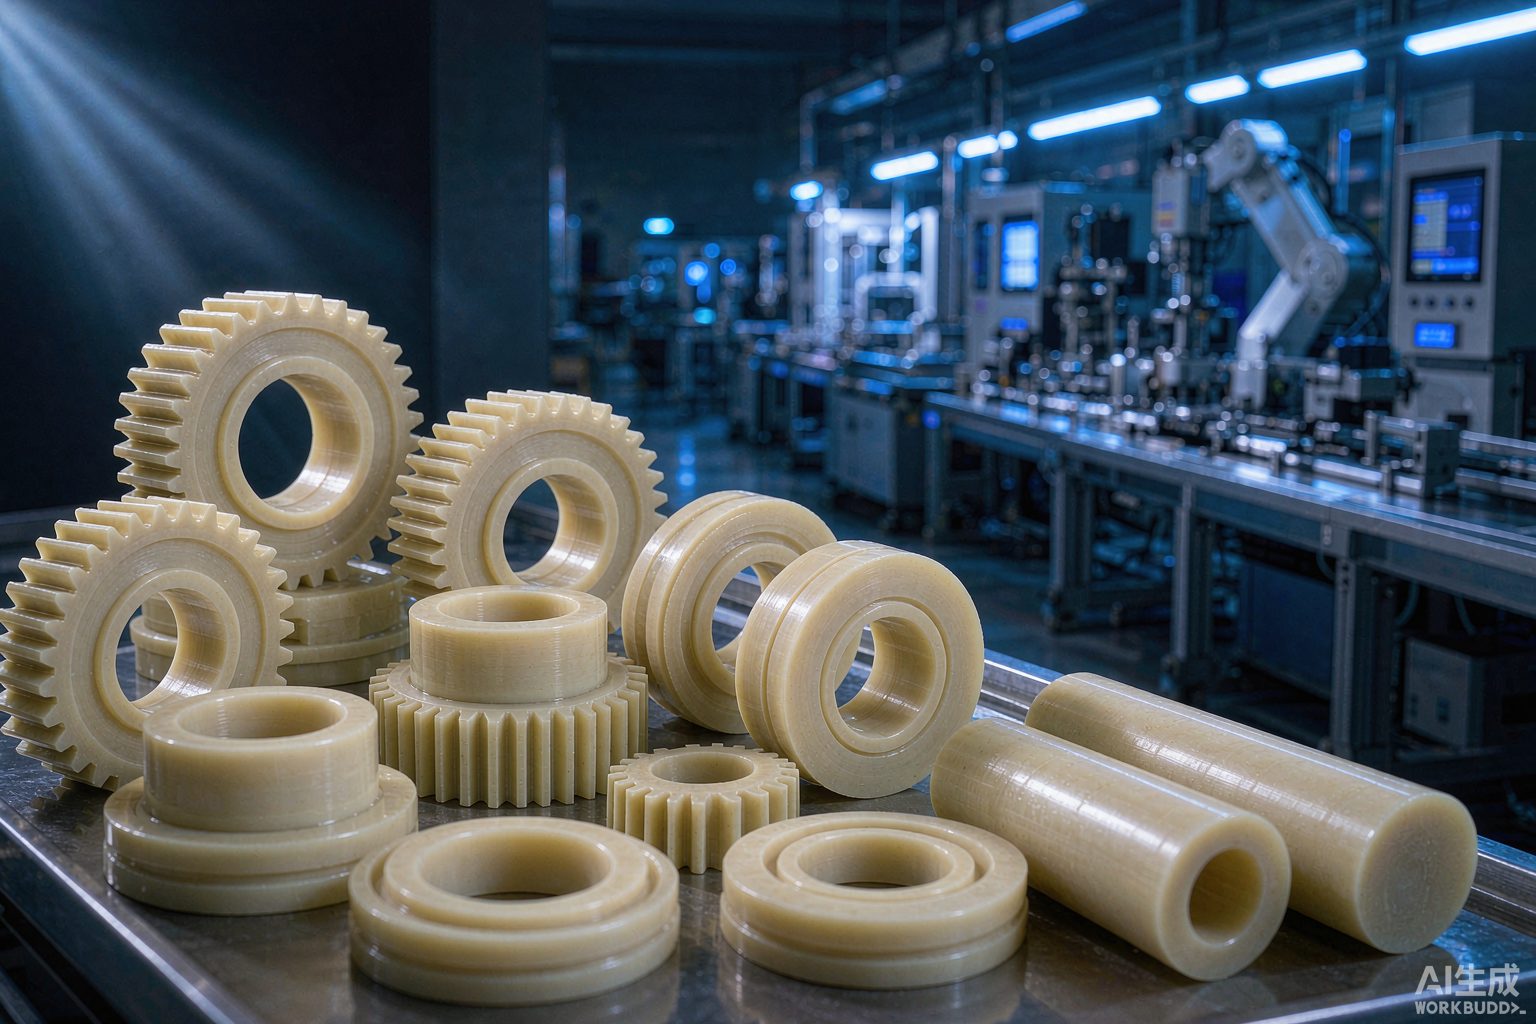
特种工程塑料零件出问题,往往不是单点失效:材料不耐磨,可能是配方没调对;装配超差,可能是成型收缩没控住;批次波动,可能是原料或工艺参数漂了。研发改性、成型加工、品质管控本来就互相牵动,所以我们把它们放在同一套流程里管。
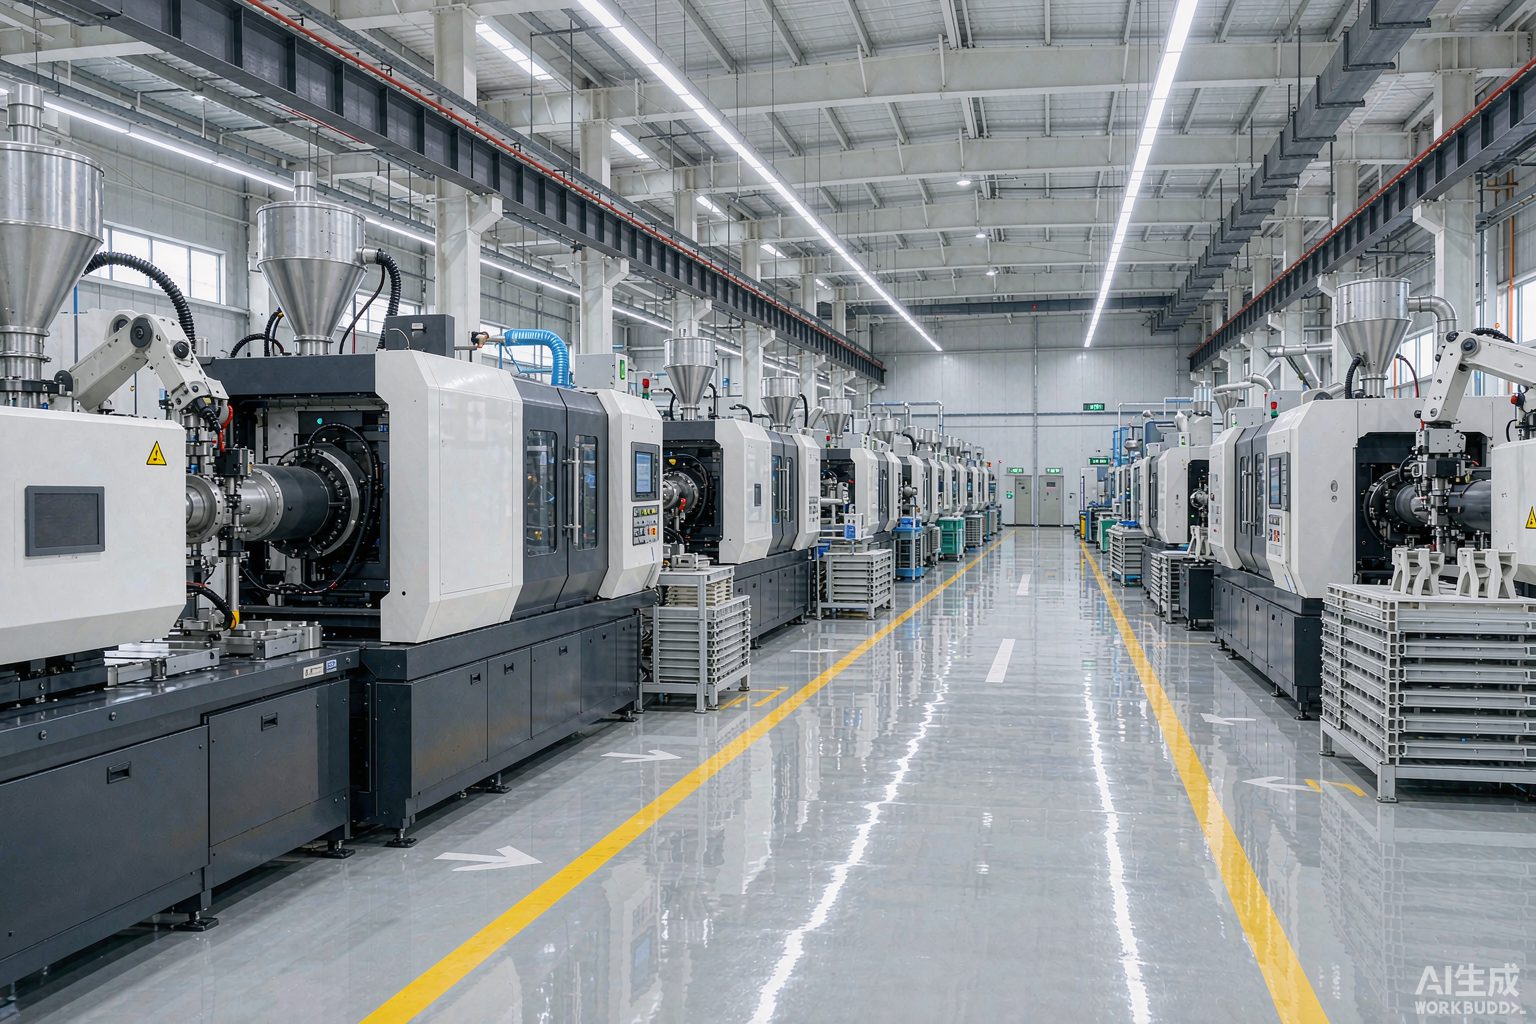
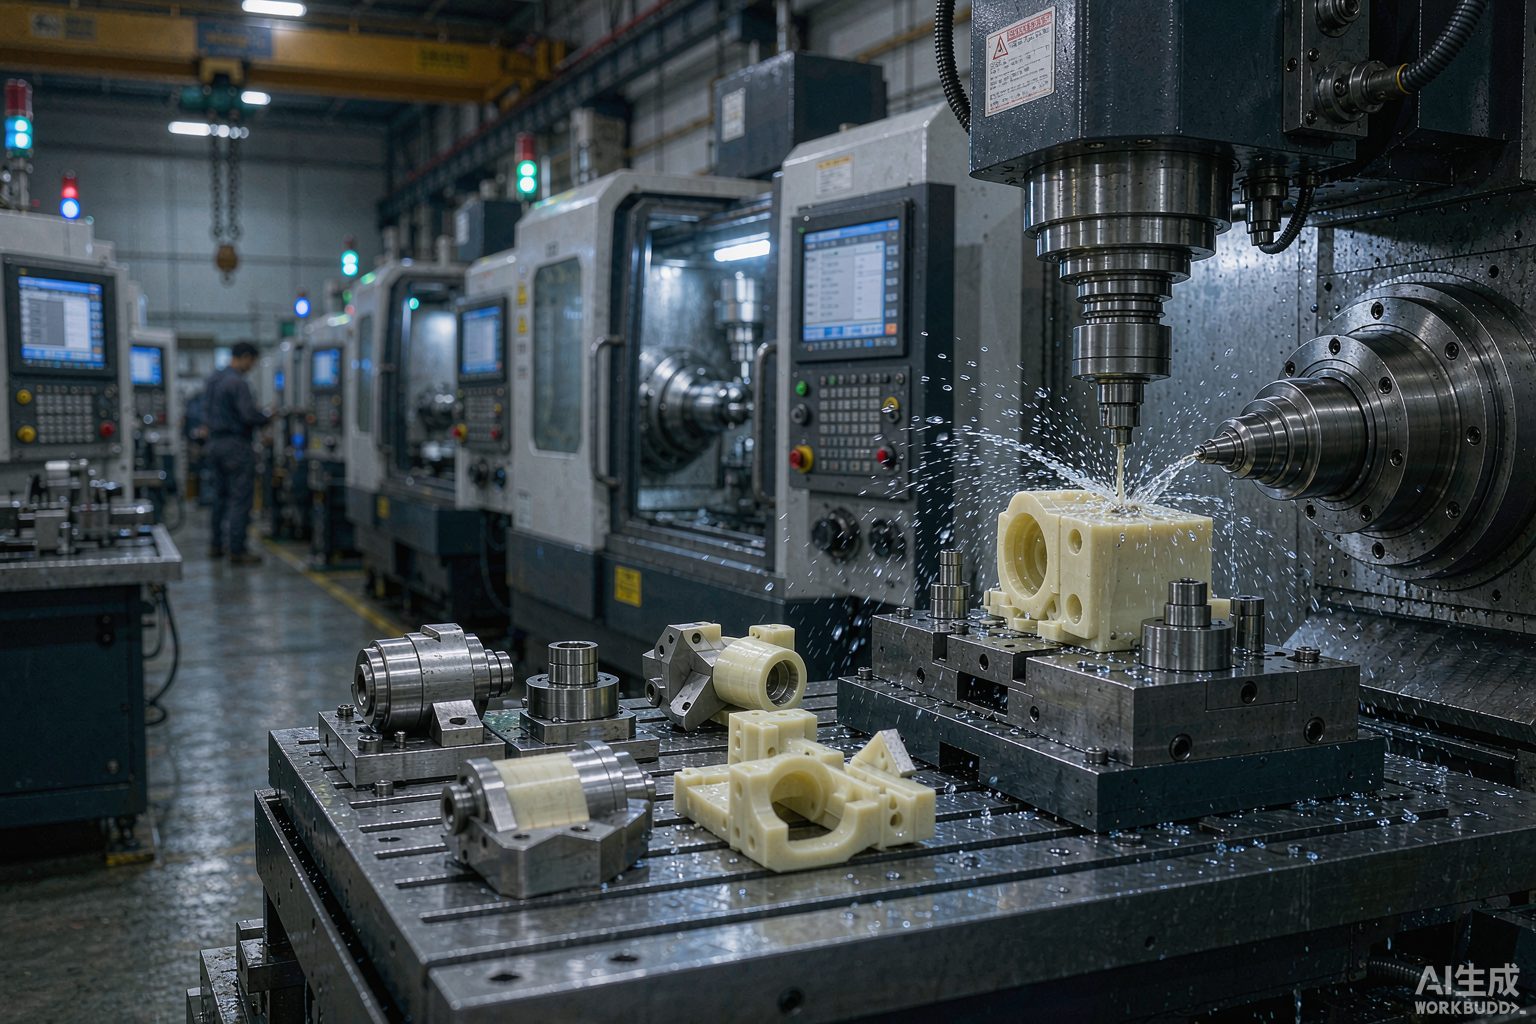
从配方设计、造粒改性,到挤出注塑模压与精密机加工,再到逐批检测与出货留样,全流程在公司内部闭环完成。客户拿到的不是一个孤立牌号,而是一套可追溯、可复现的加工方案。
配方与工艺,决定材料性能的上限
很多选型问题的根子不在材料本身,而在于工况描述不清楚。我们习惯先把失效场景问透——是磨损失效、变形失效,还是介质老化?然后再决定改材料、改结构,还是改装配。
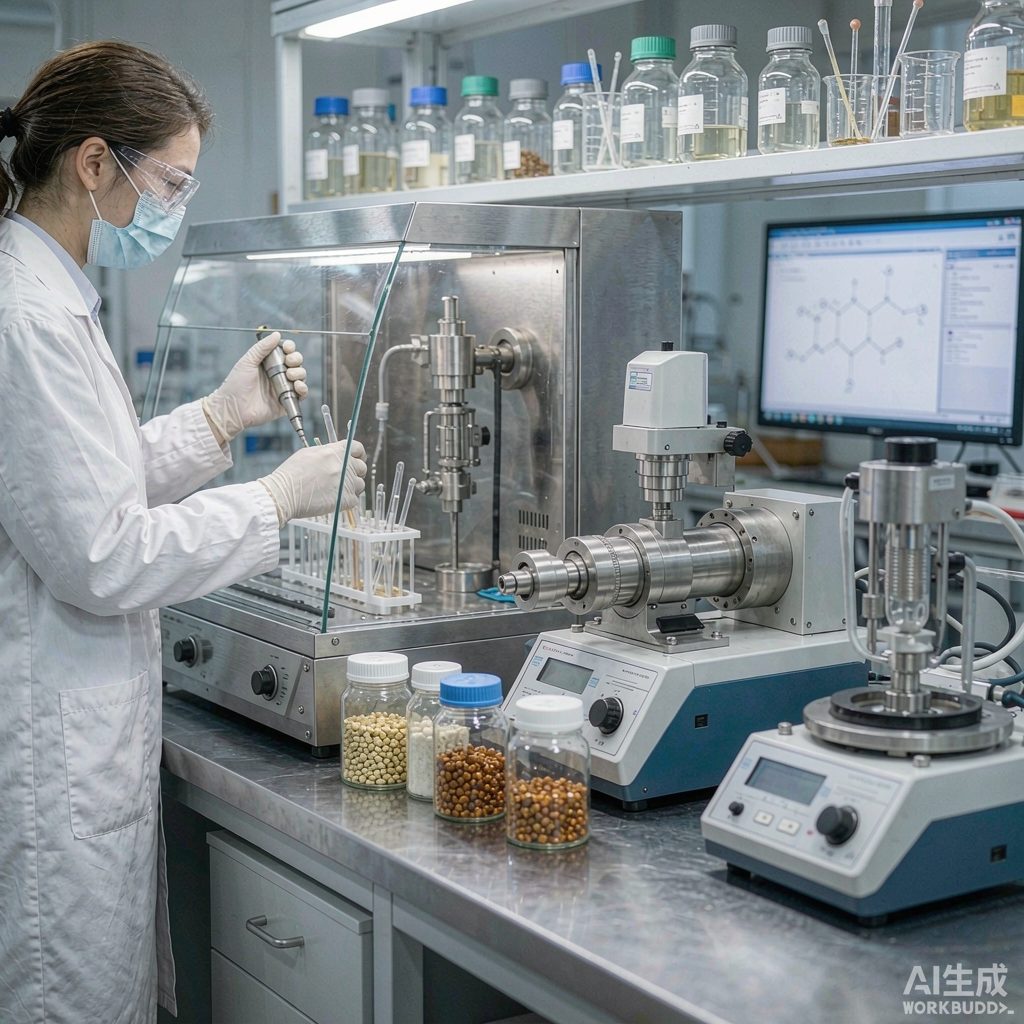
公司设立独立的材料研发中心,配备从配方造粒到性能评价的完整手段。改性配方不外包、不转手,配方数据与工艺参数留在自己手上,客户的项目信息同样如此。
围绕耐温、耐磨、强度与功能四个维度调整配方体系,也可以组合叠加。
针对高载荷、高线速度的滑动摩擦工况,通过 PTFE、石墨、二硫化钼与碳纤复配,降低摩擦系数与体积磨损率,实现无油自润滑运行。
玻纤、碳纤及矿物填充体系,提升拉伸强度、弯曲模量与热变形温度,同时控制各向异性与翘曲,兼顾尺寸稳定性。
导电、抗静电、导热、阻燃等功能牌号,满足洁净车间、电子载具与防爆环境的特殊要求。
优化基体分子量与结晶行为,在保证耐温等级的同时降低成型收缩与后收缩,保证精密配合件长期尺寸稳定。
配方开发与性能验证在同一实验室完成,数据不出厂、不外包。
| 设备名称 | 主要用途 | 对应输出 |
|---|---|---|
| 双螺杆挤出造粒线 | 改性配方小试与中试造粒 | 配方放大验证 |
| 转矩流变仪 | 加工流动性与热稳定性评估 | 成型工艺窗口确认 |
| 差示扫描量热仪 DSC | 熔点、结晶度、玻璃化转变温度 | 工艺温度曲线设定 |
| 热重分析仪 TGA | 热分解温度与填料含量分析 | 耐温等级与配方核验 |
| 熔体流动速率仪 | 熔体流动速率控制 | 批次一致性判定 |
| 红外光谱仪 FTIR | 材质定性与异物成分分析 | 失效原因溯源 |
每一步都有明确的输入与输出,避免方案停留在纸面上。
拿到工况参数:温度区间、接触介质、载荷与速度、装配配合、现有失效现象。
确定基体牌号、增强/润滑/功能体系与添加比例,评估加工可行性。
双螺杆挤出造粒,同步检测熔指、密度与热性能,确认批次稳定性。
力学、摩擦磨损、绝缘等专项测试,比对目标指标并迭代配方。
确定成型工艺窗口,转入量产并固化参数,形成牌号标准。
提出需求的客户,对接的就是负责该项目的材料工程师。工况信息不会被销售话术过滤一遍再转达,方案也不会在转述中丢失细节。
团队成员长期从事特种工程塑料改性、成型与机加工工作,熟悉 PEEK、PI、PAI 等材料在不同工况下的失效规律,能够对客户提出的「能不能替代」「能不能再耐磨一点」给出有依据的答复,而不是模糊表态。
把批次波动,压进客户的装配公差里
客户对特种工程塑料最深的顾虑从来不是单件性能,而是第一批好用、第三批出问题。所以我们的品控目标很明确:把批次间的波动控制在客户装配容忍度以内。
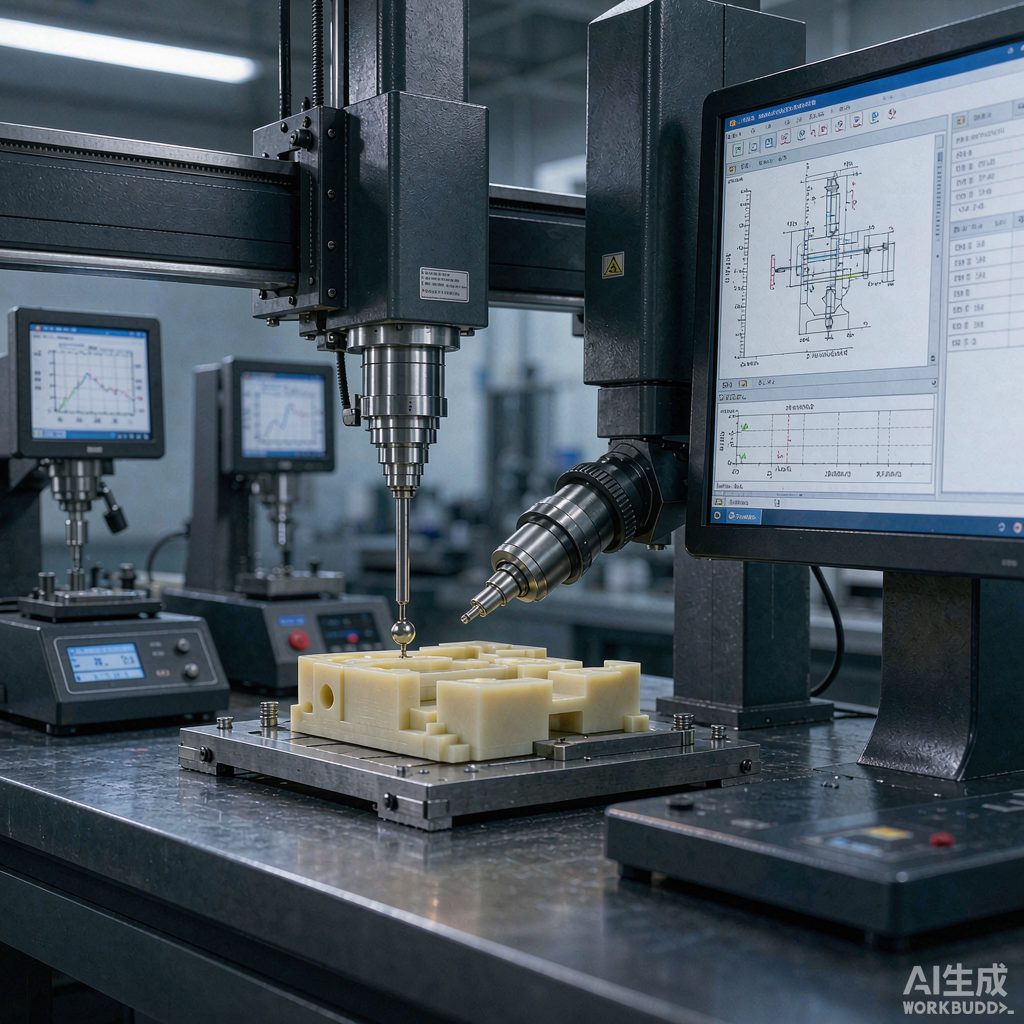
围绕这个目标,公司建立从原料入厂到出货留样的五道管控节点,配套材料检测中心完成力学、摩擦磨损、绝缘、硬度与尺寸等项目的自主检测,检测数据与批次号一一对应。
从一袋粒料到一件成品,每个可能失控的环节都设了卡。
熔体流动速率、密度、含水率、灰分与外观核验,杜绝混料、回料掺入与受潮料上线。
改性料按配方单投料,双螺杆温度与喂料速度固化,出料逐批检测熔指与热性能。
挤出、注塑、模压各自建立工艺窗口,首件确认合格后方可批量生产,参数变更需重新确认。
按产品类别执行尺寸、外观、力学、摩擦磨损、绝缘等抽检项目,不合格批次隔离处理。
每批次留样留档,随货提供材质说明与检测数据,可按批号追溯原料与工艺记录。
主要检测项目均在公司内部完成,减少外部送检带来的周期与信息泄漏风险。
| 检测设备 | 主要检测项目 | 对应价值 |
|---|---|---|
| 摩擦磨损试验机 | 摩擦系数、体积磨损率测定 | 耐磨改性牌号效果验证 |
| 电子万能试验机 | 拉伸、弯曲、压缩强度测试 | 力学性能数据出具 |
| 绝缘电阻测试仪 | 体积与表面电阻率测试 | 绝缘牌号与电子件核验 |
| 二次元投影仪 / 影像测量仪 | 二维尺寸、轮廓与形位测量 | 精密件尺寸判定 |
| 超声波探伤仪 | 内部气孔与缺陷检测 | 大尺寸模压件内部质量 |
| 数显硬度计 | 洛氏 / 邵氏硬度测试 | 批次一致性比对 |
| 密度仪 / 水分测定仪 | 密度、含水率评估 | 原料入厂与成品核验 |
| 高温高压密封试验台 | 密封件耐压与耐久测试 | 油气与泵阀件选型依据 |
| 恒温恒湿与腐蚀试验箱 | 耐介质、耐老化性能评估 | 腐蚀工况选材支持 |
以下为常规机加工件的公差控制范围,特殊要求可在图纸中单独约定。
| 尺寸范围 | 常规公差 | 典型适用场景 |
|---|---|---|
| ≤ 6 mm | ±0.02 mm | 配合精度要求高的小型件、薄壁件 |
| 6 — 30 mm | ±0.03 mm | 常规精密机加工件 |
| 30 — 80 mm | ±0.05 mm | 中型结构件、密封件 |
| 80 — 150 mm | ±0.08 mm | 大型环件、衬套类 |
| > 150 mm | ±0.12 mm 或按图约定 | 大尺寸板材与异形件 |
* 精加工表面粗糙度可达 Ra 0.8 μm;同轴度、平行度、垂直度等形位公差按图纸要求评估。
写下这些,是为了让它们可以被对照检查。
随货提供材质说明与批次检测数据,支持客户或第三方机构复检,数据不符可退换。
常备牌号规格 48 小时内安排发货;定制件按约定节点推进,遇风险主动提前告知。
4 小时内响应技术询价;装机出现异常磨损或失效,24 小时内给出初步分析意见。
因材质或加工质量导致的不合格品,无条件返工或补货,费用由我方承担。
免费提供材料选型建议、改性方案评估与样品试制。常规牌号 3—5 个工作日出样,非标件来图报价。